 English▼


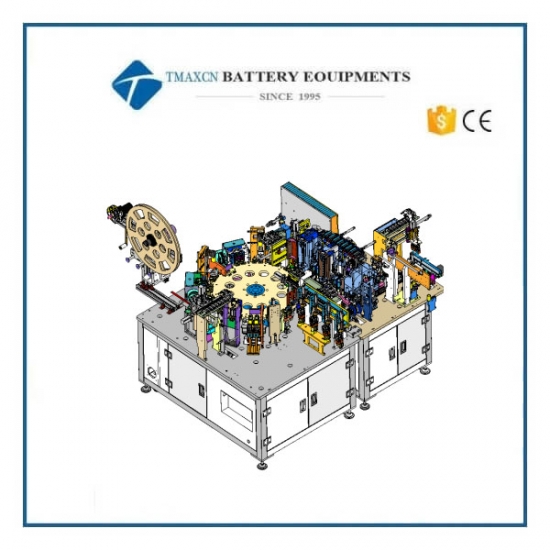
18650円筒形リチウムイオン電池 自動入缶機
Model Number:
TMAX-ZDRK18650お支払い:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- 電子メール : David@tmaxcn.com
- 電子メール : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- バッテリーパイロット/生産ライン
- バッテリー実験室アセンブリ
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- リチウム イオン電池材料
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- 全電池組立機
- Lithium Battery Production Plant
- 真空グローブ ボックス
- かまど
- Hydraulic Press Machine
- Coater
- ボールミル
- 実験機
- WhatsApp : +86 18659217588
- 電子メール : David@tmaxcn.com
- 電子メール : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
18650円筒形リチウムイオン電池 自動入缶機
I. 技術仕様
1. 機械設計に関する技術要件
l 装置名称: 円筒形リチウムイオン電池用入缶機
l 対象製品: 18650シリーズ(正極タブ:シングルまたはダブル)
l 技術性能
a. サイクルタイム: 60 PPM
b. 設備稼働率 (OEE): 90%以上 (正常生産時間 ÷ (ダウンタイム + 正常生産時間) × 100%)
c. 製品歩留まり: 99%以上
l 材料要件
a. マシンフレーム: 角パイプ溶接構造を推奨。ドアパネル内側にマグネットキャッチを設置。
b. 主要機械構造: S45C 鋼。
l 装置寸法 (mm)
a. 全長: 2500
b. 全幅: 2000 (材料ピックアップ部を含む)
c. 全高: 1900
d. テーブル高さ(ベースプレート含む): 680–720
e. 3Dモデル完成後、甲(お客様)による確認および最終決定を行うものとします。
2. 電気制御に関する技術要件
1. 動作環境: 温度 -10°C~45°C、相対湿度 95%以下。
2. 電源: 単相 220VAC、50Hz。
3. 圧縮空気: 圧力 >0.5 MPa、流量 180 L/min。
II. 円筒形リチウムイオン電池 自動入缶機 - 設計案
本装置は、18650円筒形リチウムイオン電池(正極タブ:シングルまたはダブル)用の自動入缶装置です。
- セル供給機構は前工程の巻取機と接続されます。
- 巻取済みの素子(ジェリーロール)は、マニピュレーターによってコンベアラインから自動的にピックアップされ、投入されます。
- 電池缶は手動で材料トレイに投入され、その後自動で分配されます。
- 装置は素子の外径を自動測定し、不良品を排出します。
- セルのタブ位置を自動調整します。
- 正極絶縁板の自動打ち抜きおよび挿入を行います。
- タブの自動曲げ加工を行います。
- 素子の自動入缶(缶挿入)を行います。
セルはキャリアに装填され、ベルトで搬送されます。素子はカムインデクサによって順次送られ、検査が行われます。入缶工程は2段階で実施され、いずれも圧力センサで監視されます。入缶後、セルは2台のベルトコンベアで搬送されます。マニピュレーターが投入・取出しを自動で行います。すべての工程は自動化されており、完成品は次工程へと送られます。
1. 自動化組立プラン
A. 機械構造設計案
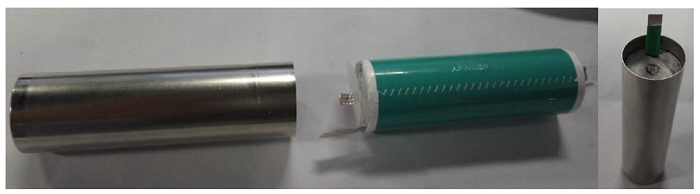
- 製品構成部品:
|
構成部品 |
数量 |
|
電池缶 |
1個 |
|
絶縁板 |
1個 |
|
セル(素子) |
1個 |
- 自動ステーション・ワークフロー:
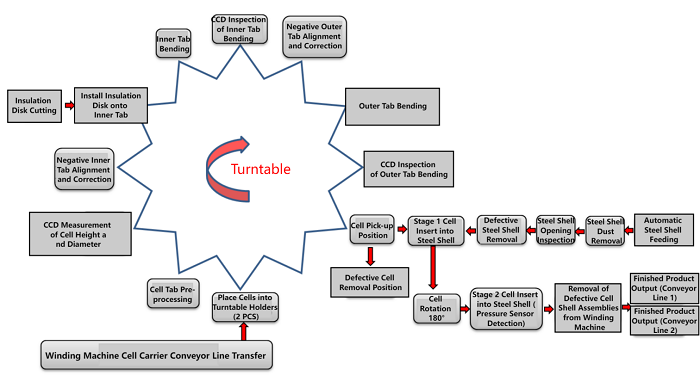
- 自動組立機 モデル図:
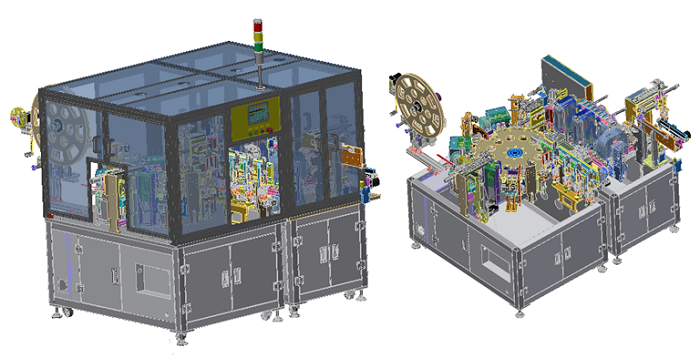
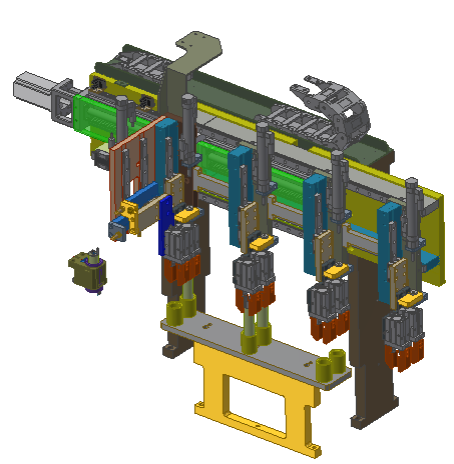
- 回転テーブルへの投入 モデル図:
セルはグリッパーでクランプされ(一度に2個)、サーボ駆動の移送機構によって回転テーブルへ搬送されます。
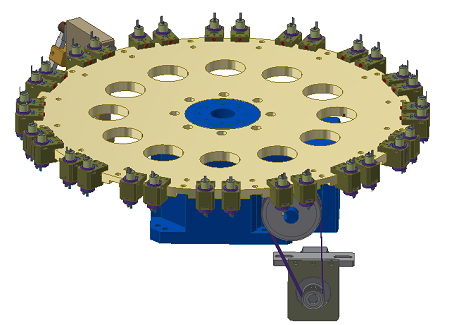
- 回転テーブル + 治具座機構 モデル図:
セル用治具座は回転テーブル上に固定されています。各ステーションに2つの治具座があり、計16ステーションで構成されます。
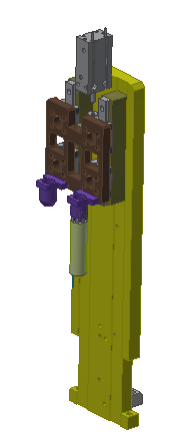
- 外側タブ予備成形機構 モデル図:
内側に傾いた外側タブを、成形機構によって外側へ広げます。
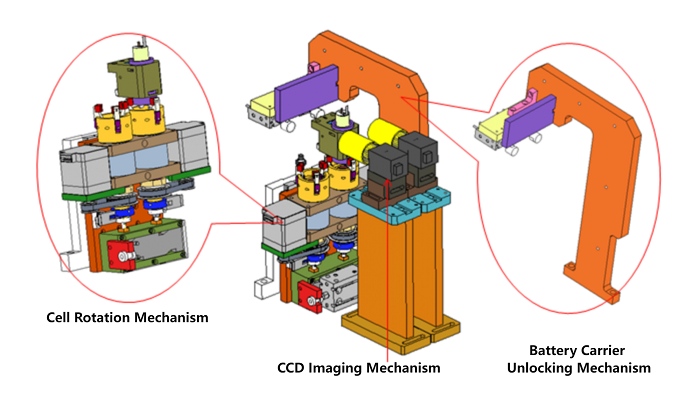
- 内側タブ CCD撮像機構 モデル図:
セル治具ロック解除機構がセルを解放し、回転機構によってセルを回転させます。CCDで連続撮像を行い、内側タブが設定された組立位置に到達した時点で回転を停止します。
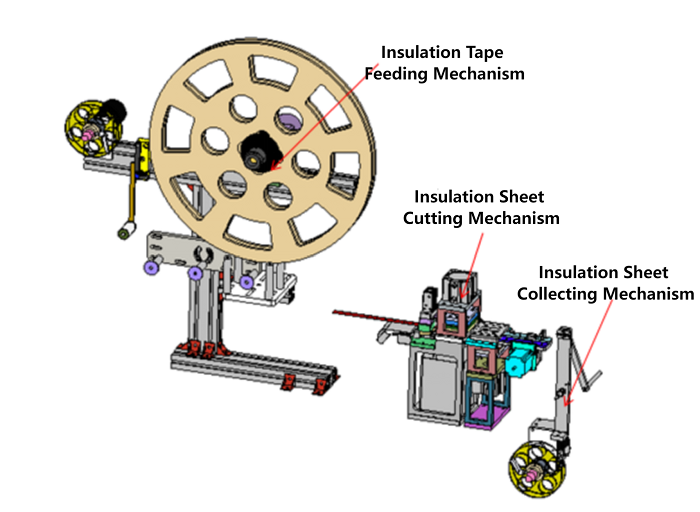
- 絶縁板供給 + 打ち抜き成形機構 モデル図:
ロール状の絶縁板をトレイから供給し、金型で打ち抜き成形します。抜きカスは巻取機構で回収します。
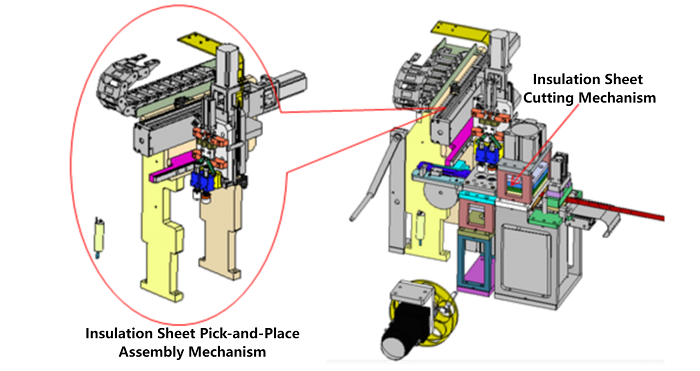
- 絶縁板ピック&プレース機構 モデル図:
打ち抜き後、中空吸引ユニットで絶縁板を(一度に2個)ピックアップし、サーボ移送機構でセル上に配置します。
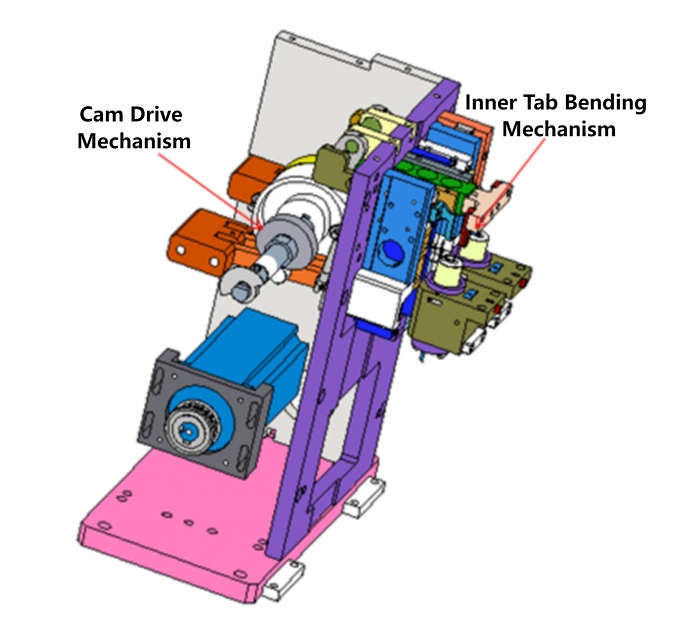
- 内側タブ カム式曲げ機構 モデル図:
カム駆動により内側タブの曲げ加工を行います。
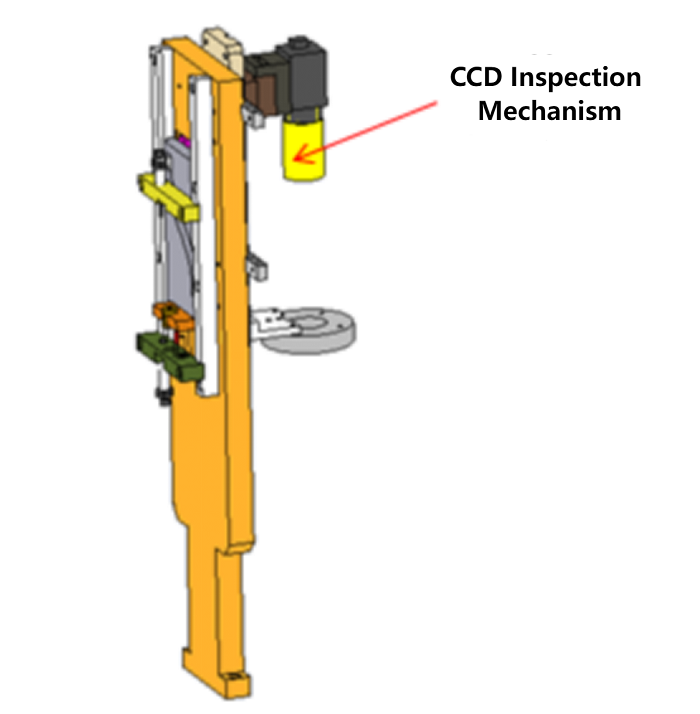
- 内側タブ曲げ CCD検査機構 モデル図:
曲げ加工後の内側タブの跳ね返り高さをCCDで検査し、曲げ状態が適切であることを確認します。
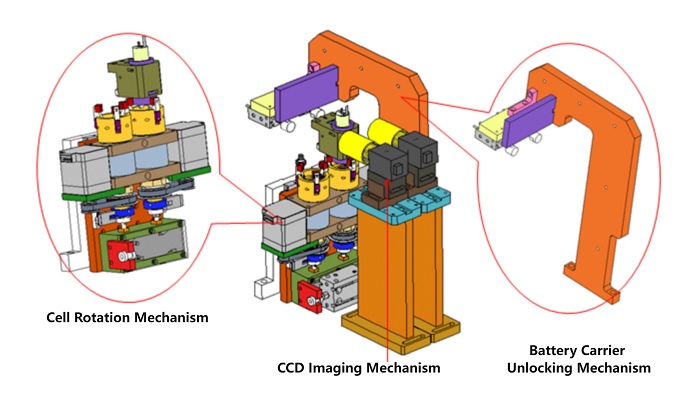
- 外側タブ CCD撮像機構 モデル図:
セル治具ロック解除機構がセルを解放し、回転機構によってセルを回転させます。CCDで連続撮像を行い、外側タブが設定された組立位置に到達した時点で回転を停止します。
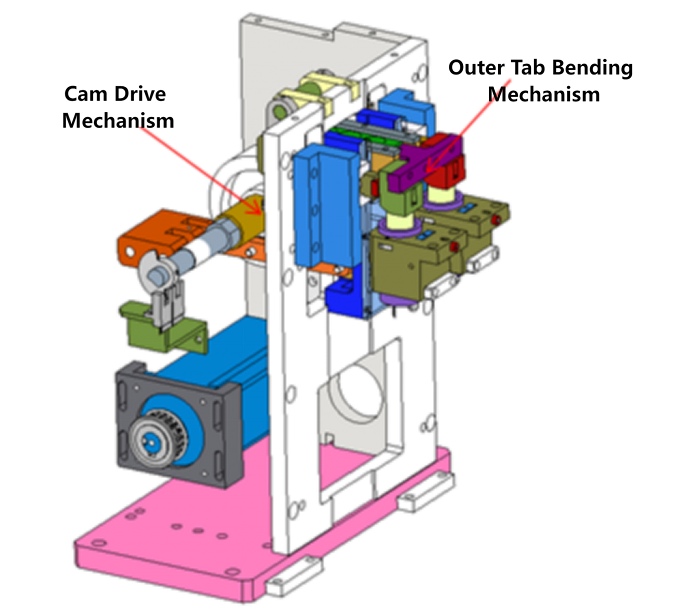
- 外側タブ曲げ CCD検査機構 モデル図:
カム駆動により外側タブの曲げ加工を行います。
- 回転テーブルからのセル搬出機構 モデル図:
組立が完了した良品セルをグリッパーで回転テーブルから搬出します。
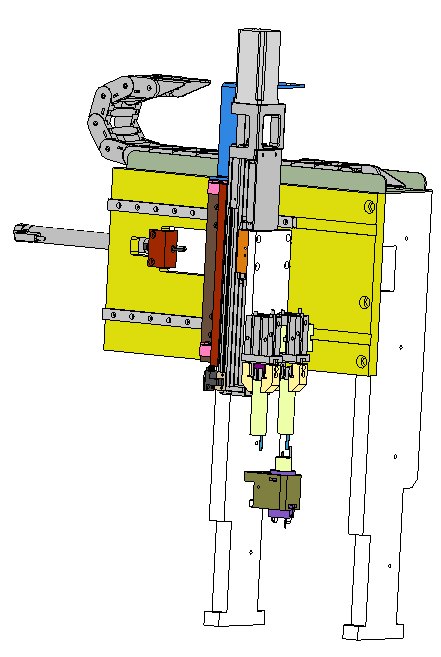
- セル・チェーンコンベア機構 モデル図:
良品セルをチェーンキャリアで搬送します。
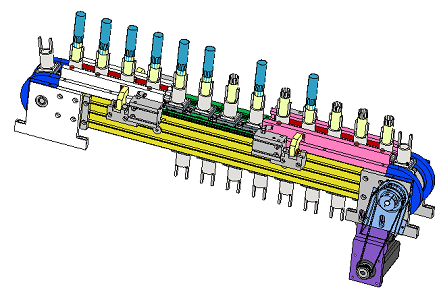
- セル排出機構 モデル図:
前工程の検査で不良と判定されたセルは、マニピュレーターでサーボキャリアへ排出され、手動で取り除かれます。
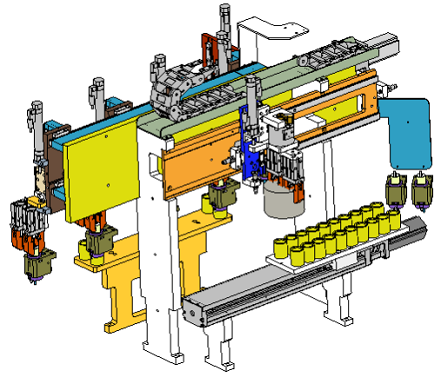
- 電池缶分配機構 モデル図:
電池缶をホッパーに投入します。向きが不適切な缶はシリンダーで排出され、正常な缶はシリンダーでチェーンキャリアへ押し込まれます。
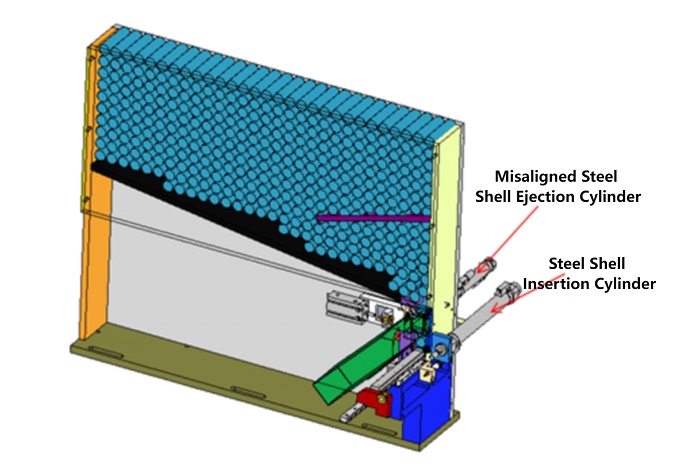
- 電池缶チェーンコンベア + 不良排出機構 モデル図:
電池缶をチェーンコンベアで搬送します。逆向きの缶を検知した場合は排出機構で取り除きます。2個の電池缶を組立位置にセットします。
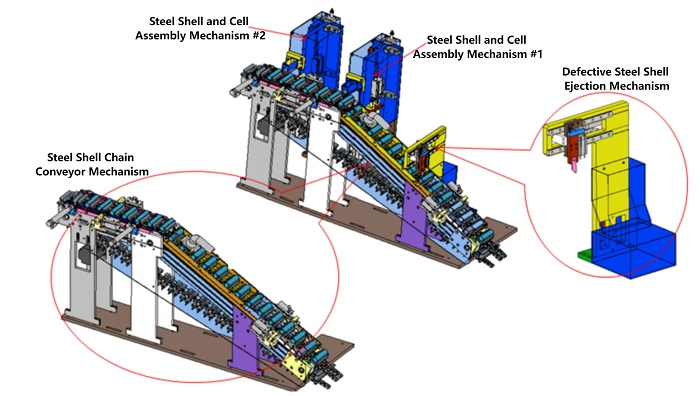
- 電池缶・セル組立機構 モデル図:
セルをチェーンキャリア上に配置し、電池缶を反転させた状態でセルに被せます。
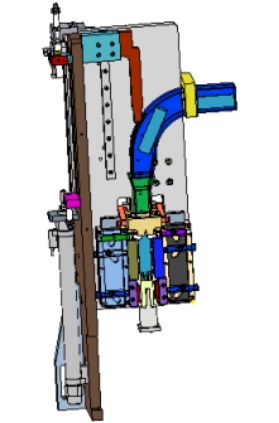
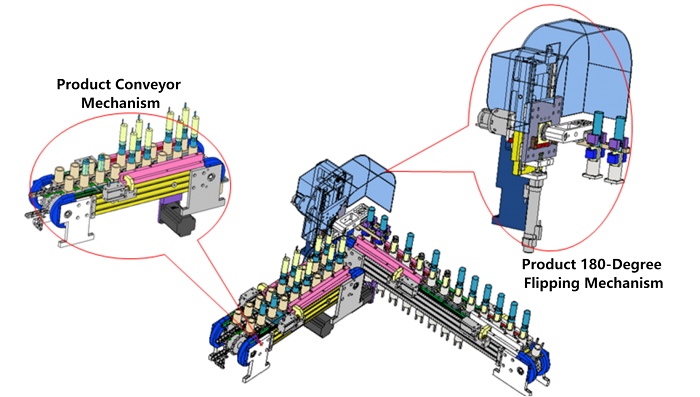
- 電池缶・セル組立機構 モデル図 (2):
製品をグリッパーでクランプし、ロータリーシリンダーで180度回転させて製品チェーンコンベアへ配置します。
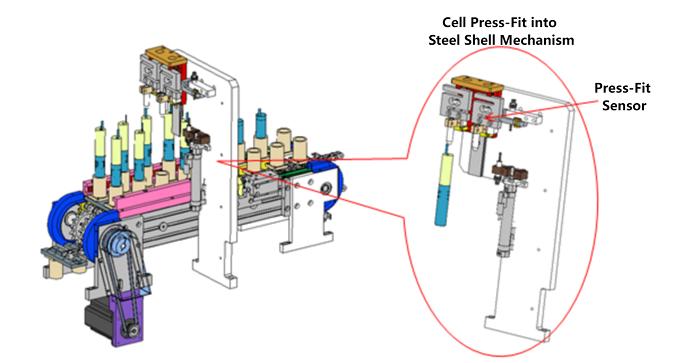
- 電池缶へのセル圧入機構 モデル図:
電池缶へのセル圧入状態を圧力センサで監視し、正常に挿入されたか不良かを判定します。
- 完成品搬出機構 モデル図:
完成品をグリッパーでクランプし、シリンダーで搬出します。
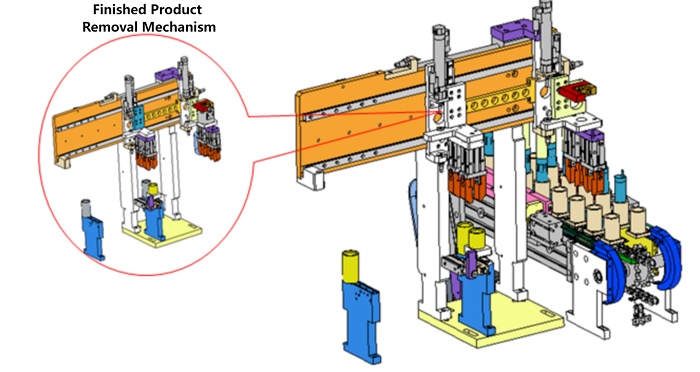
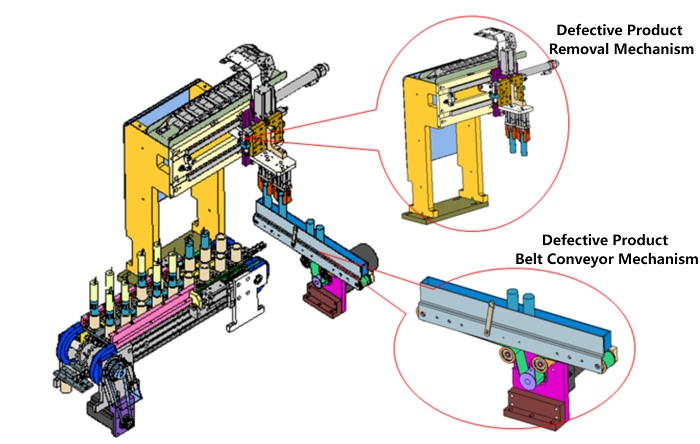
- 不良品搬出機構 モデル図:
不良品をグリッパーで取り出し、ベルトコンベアへ排出します。
- 装置の技術性能指標:
1. 生産能力: ≥60 PPM
2. 製品歩留まり: ≥99%
3. OEE: ≥90%
4. 装置寸法: L2500 × W2000 × H1900 mm
5. 動作温度: 室温
6. 相対湿度: ≤65%
7. 電源: AC 220V / 50Hz, 3 kW
8. 圧縮空気: 圧力 >0.5 MPa、流量 180 L/min
III. 主要機器構成
|
No. |
構成部品 |
原産地 / ブランド |
|
1 |
空気圧機器 |
SMC, Mindman |
|
2 |
PLCコントローラ |
Mitsubishi, Omron, Hiconics |
|
3 |
タッチパネル |
Weintek, Kinco |
|
4 |
中間リレー |
Schneider |
|
5 |
サーボモータ |
Panasonic, Delta, Hiconics |
|
6 |
サーキットブレーカー |
Schneider |
|
7 |
光ファイバセンサ |
KEYENCE |
|
8 |
圧力センサ |
ResTest |
|
9 |
CCD検査システム |
Basler |
|
10 |
リニアガイド |
Misumi, Hiwin |
|
11 |
ステッピングシステム |
Yako, Bolong, SLD |
|
12 |
その他標準ハードウェア部品 |
Misumi, IHD |
IV. 装置の基本機能
|
No. |
項目 |
技術パラメータ |
備考 |
|
1 |
適用システム |
円筒形リチウムイオン電池の自動投入、外径測定、規格外品の自動排出、絶縁板の自動供給、タブ曲げ、および自動入缶。 |
|
|
2 |
製品仕様 |
リチウムイオン電池:直径18mm(正極タブ:シングルまたはダブル) |
|
|
3 |
機械組立速度 |
60個/分 |
|
|
4 |
セルタブ角度偏差範囲 |
±15°(供給材料) |
|
|
5 |
セルの自動分配 |
前段コンベアおよびサーボマニピュレーターによる供給 |
|
|
6 |
セルの高さ・外径・正極タブ欠落のCCD検査 |
CCDを使用してセルの高さ、外径、正極タブの有無を確認 |
標準ブロックによる校正 |
|
7 |
回転テーブル組立機構 |
回転テーブル(直径約750mm)を介して各ステーションで組立 |
高精度カムインデクサ |
|
8 |
負極内側タブの検査および位置合わせ |
光ファイバで位置を検知し、プローブ機構で補正 |
|
|
9 |
絶縁板の打ち抜きおよび組立 |
金型で打ち抜いた絶縁板をピックアップし、素子上に配置 |
|
|
10 |
負極内側タブの曲げ加工 |
弾性曲げブロックによりタブの長さのバラツキに対応。曲げ前に絶縁板をプレス。 |
|
|
11 |
負極外側タブの位置合わせ |
光ファイバ検知による位置合わせ |
|
|
12 |
負極外側タブの曲げ加工 |
弾性曲げブロックによりタブの長さのバラツキに対応。曲げ前に絶縁板をプレス。 |
|
|
13 |
電池缶の自動投入・除塵・缶口検査 |
分配、除塵、缶口の状態検査を含む |
|
|
14 |
第1入缶工程 |
ガイド挿入。下部リフターがセルを電池缶の1/3の深さまで押し込み、圧力センサで監視。 |
|
|
15 |
第2入缶工程 |
セルを2/3の深さまで押し込む。圧力センサが過負荷を検知した場合、保護機能が作動しアラームを鳴らす。 |
圧力はセルの外径と缶の内径により変動 |
|
16 |
挿入検知および不良排出 |
光ファイバで位置を確認し、不良品を排出・搬出 |
|
|
17 |
製品ライン出力 |
トレイコンベアラインへ移送 |
|
V. 入缶工程仕様
素子のモデルや電池缶のサイズにバラツキがある場合でも、以下の寸法が適用される際、装置は指定された機能を実行するために必要な技術要件を満たさなければなりません。
V. 入缶工程仕様
素子のモデルや電池缶のサイズにバラツキがある場合でも、以下の寸法が適用される際、装置は指定された機能を実行するために必要な技術要件を満たさなければなりません。
|
コード |
機能名称 |
機能要件 |
備考 |
|
1 |
電池缶投入 |
1. 投入方法 |
電池缶
|
|
オプション1: 袋詰めされた電池缶(缶口が揃い、密に並んだ状態)を、適切な機械処理を経て、缶口を下にした状態でコンベア治具に移送する。 |
|||
|
オプション2(推奨): パーツフィーダ → メカニカルアームによりコンベア治具へ移送。 |
|||
|
オプション3(推奨): ブリスタートレイから → メカニカルアームによりコンベア治具へ移送。 |
|||
|
2. 電池缶の保護 - 対応。 |
|||
|
傷、メッキ剥がれ、変形のないスムーズな位置決めを保証すること。 |
|||
|
騒音要件:オペレーターに許容されるレベルであること。 |
|||
|
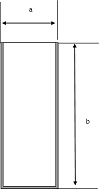
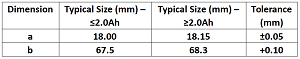
適用可能な電池缶サイズ:
|
|||
|
2 |
電池缶真円度のオンライン検査 |
1. 100%真円度検査 - なし。 |
|
|
2. 非真円缶の自動排出 - なし。 |
|
||
|
3 |
電池缶の除塵 |
1. 内壁のほこりや金属粒子を完全かつ効果的に除去すること - 対応。 |
|
|
2. 圧力/真空計表示付きの圧縮空気および真空 - 対応。 |
|
||
|
4 |
素子(コア)投入 |
オプション1: ロボットアームを使用してトレイから素子を自動的に位置決め・ピックアップし、入缶装置のコンベア治具へ移送する。 —トレイ方式は使用せず、コンベアピックアップ方式を採用。 |
|
|
素子は正極タブ1〜2本、負極タブ1〜2本に対応可能。 —正極タブ2本には非対応。その他の構成は対応可能。 |
|||
|
5 |
素子の真円度成形 |
1. 真円度の調整 - 対応。 |
|
|
2. 成形中の損傷なし - 対応。 |
|
||
|
3. 圧力制御/表示 - なし。 |
|
||
|
6 |
素子外径の事前チェック |
1. 検出範囲 17.0–17.6 mm(調整可能) - 対応。 |
|
|
2. 不良素子の排出 - 対応。 |
|
||
|
7 |
負極タブの位置決め |
1. 内外負極タブの位置決め角度偏差 ≤3° - 未達成。 |
|
|
2. タブの誤整列の防止 - 対応。 |
|||
|
8 |
絶縁ロールの投入 |
1. 手動による定期交換 - 対応。 |
|
|
2. 迅速な交換のための予備軸 - なし(交換時間が短いため不要)。 |
|
||
|
3. スプライシング用接着プラットフォーム - なし(交換時間が短いため不要)。 |
|
||
|
9 |
絶縁板の打ち抜きおよび投入 |
1. 絶縁図面の要件を満たすようにロールから絶縁板を打ち抜く - 対応。 |
下部絶縁板
|
|
2. 材料要件 - 対応: |
|||
|
① 材料:PPまたはPE |
|||
|
② 色:不問 |
|||
|
③ 寸法:図面通り。 |
|||
|
3. カッター材質要件 - 対応。 |
|||
|
4. カッター交換の容易性 - 対応。 |
|||
|
5. カッター取り付けの安定性 - 対応。 |
|||
|
6. 正確な配置、欠落検知、自動アラームおよび排出 - 対応。 |
|||
|
10 |
負極タブの曲げ加工 |
1. 曲げ加工後、以下の条件を満たすこと: |
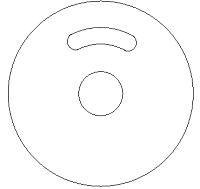
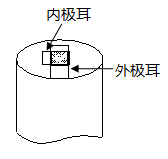
図1(良品)
|
|
a. 内外負極タブ(角度差は0°〜360°で変動可)が中心穴を覆い、しわや異常な曲がりがないこと - 対応。 |
|||
|
b. 0.2 mmを超える変形がないこと - 対応。 |
図2(不良)
|
||
|
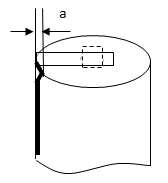
c. タブ端から中心穴端までの偏差 ±0.3 mm - 対応。 |
|||
|
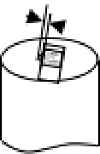
2. CCDによるタブ位置および欠陥の検出 - 対応。 |
図3(タブ位置ずれ - 不良)
|
||
|
3. 絶縁板のない素子の自動排出 - 対応。 |
|||
|
4. 不良素子を専用チャンネルから排出 - 対応。 |
|||
|
11 |
素子の缶への挿入(入缶) |
1. 挿入圧力の調整/設定 - 対応。 |
|
|
2. 圧力精度 0.01 kgf または同等 - 対応。 |
|
||
|
3. 挿入後の相対位置の変化なし - 対応。 |
|
||
|
4. タブ位置が「項目8、機能1」を満たすこと - 対応。 |
|
||
|
5. 重大な損傷がないこと(軽微な擦り傷やしわは許容)。 |
|
||
|
6. 正極タブ端に損傷がないこと(セパレータにわずかな凹みが生じる可能性あり)。 |
|
||
|
7. オフセットや圧迫のない同心性の維持 - 対応。 |
|
||
|
8. 円形ステーションでの段階的挿入を推奨 - サーボ駆動、回転なし。 |
|
||
|
9. 負極タブ位置のインクジェットマーキング - なし。 |
|
||
|
12 |
入缶後のセル位置調整 |
1. 正極タブを自動的に上に向ける - 対応。 |
|
|
2. セルへの損傷なし - 対応。 |
|
||
|
3. 部品間の相対移動なし - 対応。 |
|
VI. 装置の外観
l 6.1 外観 – 荷重を支えるベースフレームは角パイプ溶接構造を採用。上部の密閉フレームはアルミ合金プロファイル製で、有機ガラスで囲われています。色は標準のスカイブルー、またはお客様指定の色。
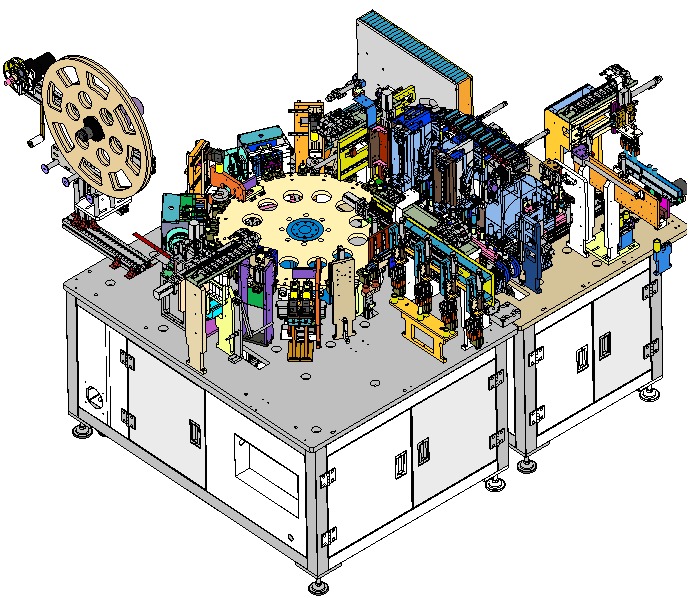
l 6.2 操作インターフェース – 各マシンに独立した操作用タッチパネルを装備。シンプルなインターフェースでメンテナンスも容易です。
l 6.3 レイアウトおよび設置方向 – 装置の配置および設置方向に関するレイアウト図面を提供します。
VII. 装置の技術パラメータ
|
No. |
パラメータ |
仕様 |
|
1 |
製品歩留まり |
99%(装置に起因する不良のみ) |
|
2 |
生産能力 / 速度 |
≥60 PPM |
|
3 |
設備稼働率 |
≥90%(装置に起因するダウンタイムのみ) |
|
4 |
電気仕様 |
電圧 AC220 ±10%、電力 10 kW |
|
5 |
圧縮空気 |
≥0.5 MPa |
|
6 |
真空 |
≥ -70 kPa |
|
7 |
人間工学 |
優れた操作性を確保した設計 |
|
8 |
材質 |
アルミニウム、ステンレス、またはメッキ処理された耐食性材料を優先 |
VIII. 予備部品リスト(装置に付属)
|
No. |
部品名 |
単位 |
数量 |
備考 |
|
1 |
絶縁板打ち抜き金型 |
セット |
1 |
|
|
2 |
2位置5ポート電磁弁 |
個 |
1 |
SMC |
|
3 |
回転搬出マニピュレーター用グリッパー |
セット |
1 |
|
|
4 |
光ファイバセンサ |
個 |
1 |
KEYENCE |
|
5 |
その他自社製造部品(通常摩耗品) |
セット |
1 |
1年間無償提供 |
|
6 |
消耗部品リストおよび加工図面 |
セット |
1 |
付帯合意事項 |
|
7 |
電気図面 |
セット |
1 |
|
|
8 |
オートスイッチ |
個 |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


