 English▼


- 電子メール : David@tmaxcn.com
- 電子メール : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
ブログ
車載用バッテリー製造:プロセスフローとターンキー設備のガイド
電気自動車(EV)向けバッテリーの量産体制を拡大するには、厳格なプロセス制御、安定した歩留まり、そして信頼性の高い自動化が不可欠です。生産エンジニアにとって、選別、インターコネクト溶接、最終パック検査の各工程において、高いスループットとセルの均一性を両立させることは容易ではありません。モジュール積層やバスバー接合時のわずかな誤差が、高額な廃棄コストや下流工程での安全上のリスクを招くからです。本稿では、各主要ワークステーションの概要と主要設備の統合ポイントを解説し、モジュール設計の採用がいかに設備導入時のリスク低減に寄与するかをご紹介します。
バッテリーパック組立の主要工程
最新の車載用バッテリー製造では、入荷した単電池(セル)を、構造的に堅牢な高電圧バッテリーパックへと加工します。まず、各セルの内部抵抗と開放電圧(OCV)を測定し、テストに合格したセルを自動的にグループ化することで、ストリング全体で均一な電気化学的特性を確保します。
グループ化されたセルは、絶縁ラッピングとフレーム固定の工程へ進みます。自動搬送装置によってセルブロックが精密な許容誤差内にプレスされた後、レーザー加工が施されます。この際、一定のクランプ力を維持することで、熱膨張時でも角形セルの安定性を保つことができます。
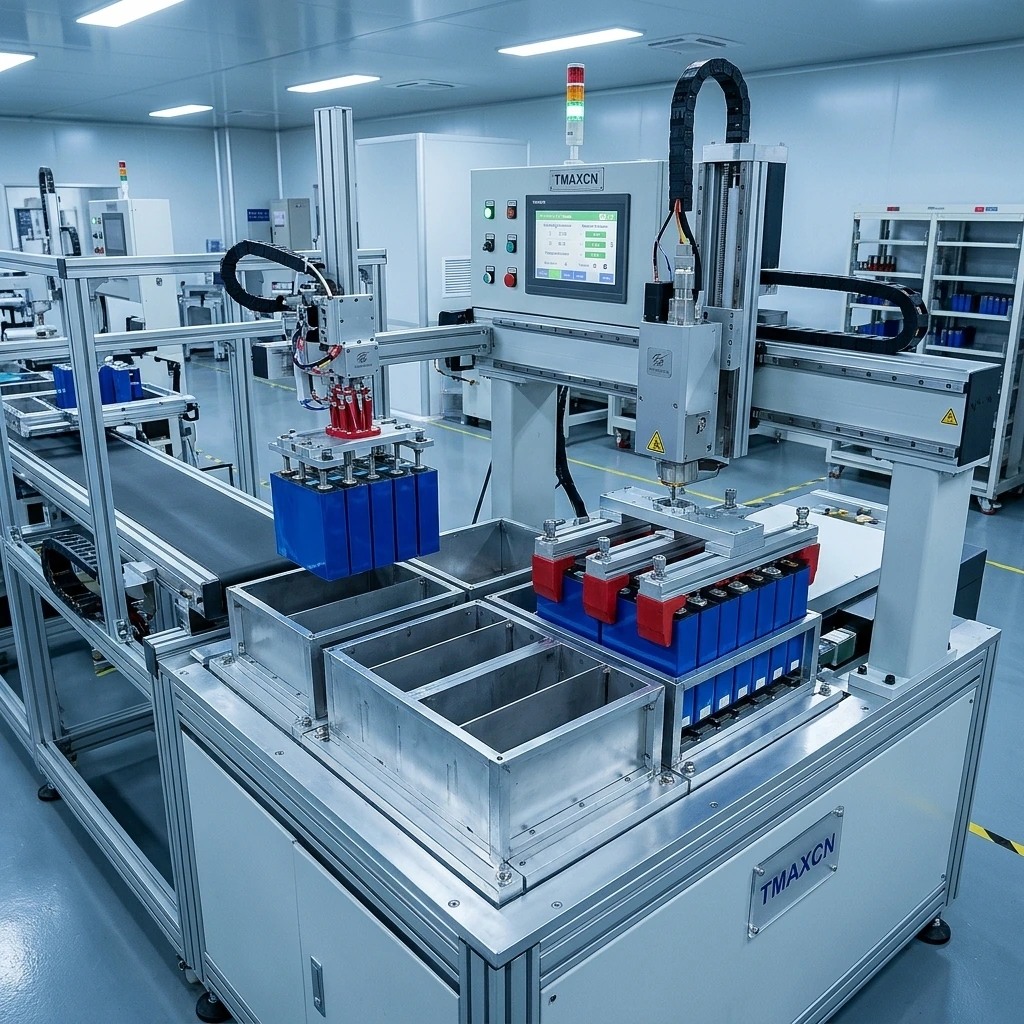
積層されたモジュールは、端子洗浄を経てバスバーが配置されます。最新の工場では、外装フィルムの損傷や端子への負荷を防ぎつつセルを搬送するため、専用のが導入されています。
精密接合と品質検証
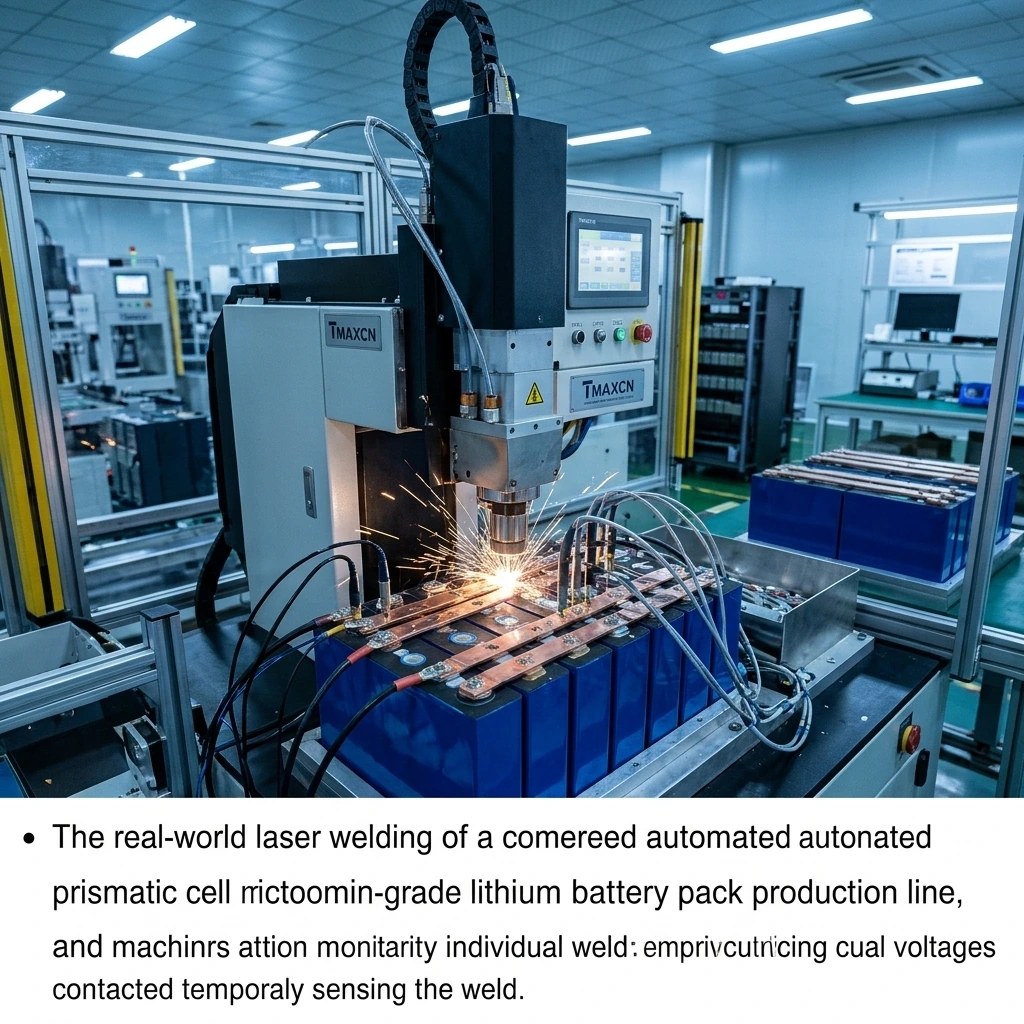
インターコネクト接合は、工場内で最も重要な工程です。銅やアルミのバスバー溶接では、セル内部への熱ダメージを防ぐため、エネルギー入力を監視しながら高速で溶接を行う必要があります。レーザー照射前には、光学認識カメラが各端子の位置をスキャンし、位置誤差をリアルタイムで補正します。
バスバー接合後、各セルの電圧を監視するためのワイヤーハーネスと管理基板(BMS)が取り付けられます。信頼性の高いを用いて、筐体の密閉前に通信プロトコル、温度センサー、コンタクタの機能を検証します。
検査は電気的な接続確認に留まりません。組み立てられた筐体は、湿気の侵入を防ぐ密閉性を保証するため、ヘリウムリークテストや圧力降下試験が行われます。完成したユニットは、負荷条件下での定格容量を確認するため、充放電エージングサイクルを経て出荷されます。
新設工場に向けた拡張性の高い設備選定
新たな製造ワークショップの構築には、設備投資(CAPEX)と将来の拡張性のバランスが重要です。半自動構成は、新規の車両プログラムに対して高い柔軟性を提供します。ロボットが選別、溶接、高電圧テストを担う一方で、オペレーターがパックの統合プロセスを監視することが可能です。
統合されたを選択することで、選別機、レーザー溶接機、EOLテスター間のミスマッチを解消できます。標準化された通信インターフェースにより、各組立ベイのライン監視もスムーズに行えます。
また、工場管理者はツールの段取り替え時間も考慮すべきです。車載モジュールの設計進化に合わせ、調整可能な治具を導入することで、長期間のライン停止を防ぎ、異なるサイズの角形セルへの対応コストを抑えることができます。
よくあるご質問(FAQ)
バッテリーパックのターンキーソリューションの導入には、どのくらいの期間がかかりますか?
標準的な設備の製造は、通常、設計承認から工場受入テスト(FAT)まで60〜90日を要します。装置はアモイ(Xiamen)の施設からCE認証書類とともに直接出荷され、現地のエンジニアリングチームによる設置と校正は2〜3週間で完了します。
カスタムのリチウムイオン電池パック製造設備を、既存の工場に統合することは可能ですか?
はい、モジュール式の組立設備は、既存の製造実行システム(MES)や現地のPLCアーキテクチャと容易に連携可能です。コンベア、安全インターロック、センサーバスには標準的なフィールドバスプロトコルが採用されており、工場内でのスムーズなデータフローとトレーサビリティを維持できます。
 +86 13174506016
 David@tmaxcn.com


